
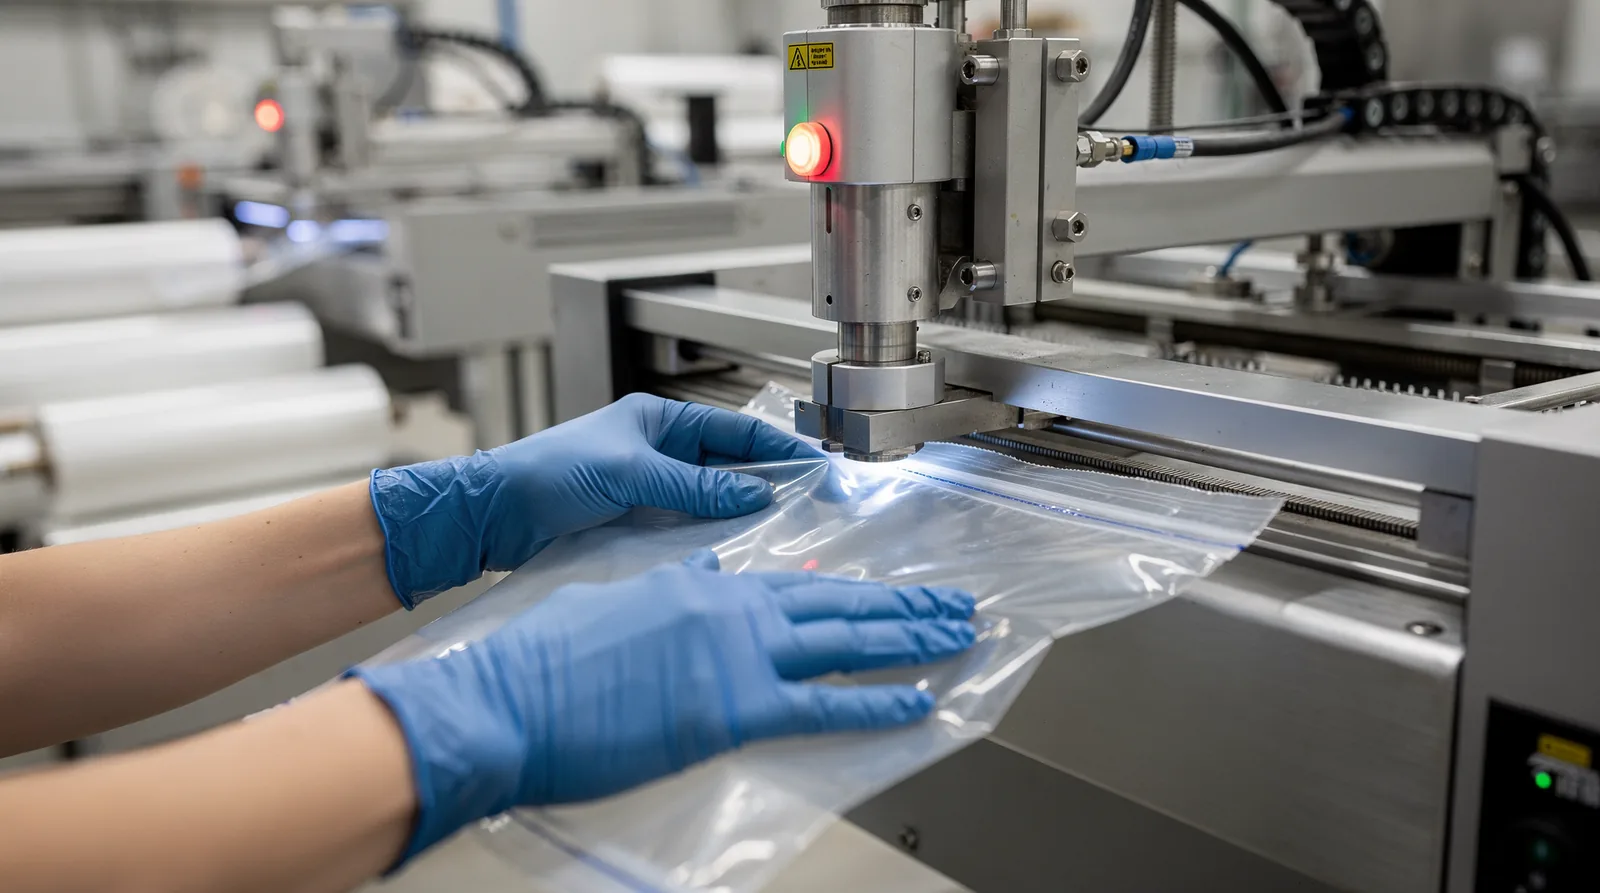
La soldadura por ultrasonidos une termoplásticos como PP, PE y PVC mediante vibraciones de alta frecuencia, sin adhesivos ni calor externo. En la fabricación de bolsas plásticas, este proceso garantiza sellados herméticos, resistentes y de alta velocidad. Kingdom Machine Co., Ltd ofrece maquinaria especializada que integra esta tecnología para optimizar líneas de producción en Bolivia y Latinoamérica.
Key Takeaways
- El proceso genera calor controlado en la interfaz de unión, creando enlaces moleculares entre las piezas en décimas de segundo.
- La tecnología ultrasónica elimina tiempos de precalentamiento y reduce el consumo energético frente al termosellado térmico tradicional.
- El sellado por ultrasonidos minimiza defectos estéticos y produce soldaduras consistentes lote tras lote sin ajustes constantes del operario.
¿Qué es la soldadura por ultrasonidos en la fabricación de bolsas?
La soldadura ultrasonidos une materiales termoplásticos mediante vibración mecánica de alta frecuencia y presión. Este proceso genera calor controlado en la interfaz de unión, creando enlaces moleculares entre las piezas. La energía ultrasónica se ha empleado para unir termoplásticos durante más de 70 años, según documenta Branson de Emerson. El método funciona con prácticamente todos los termoplásticos, como PP, PVC, PE, PET y ABS.
El principio físico es directo. Un generador convierte la energía eléctrica en vibraciones de 20, 30 o 35 kHz. Estas oscilaciones se transmiten a través de un sonotrodo hasta la zona de contacto entre dos superficies plásticas. La fricción molecular eleva la temperatura de forma instantánea y localizada. El material se funde en décimas de segundo. Al cesar la vibración, la presión se mantiene brevemente mientras el plástico solidifica. El resultado es una unión permanente sin adhesivos ni consumibles adicionales.
¿Qué diferencia la soldadura ultrasónica del sellado térmico convencional?
El sellado térmico tradicional aplica calor externo mediante resistencias eléctricas. La tecnología soldadura ultrasónica genera el calor desde dentro del propio material. Esto elimina tiempos de precalentamiento y reduce el consumo energético. Las líneas de producción que integran esta tecnología alcanzan velocidades de ciclo imposibles con métodos térmicos convencionales.
¿Qué termoplásticos responden mejor a la soldadura por ultrasonidos?
Los plásticos amorfos como el ABS y el PET ofrecen un comportamiento de soldadura predecible. Los semicristalinos, como el PP y el PE, requieren ajustes específicos en el diseño de la junta. La selección del material influye directamente en la configuración de una Fabricación de Bolsas Plásticas eficiente. Cada polímero exige parámetros distintos de amplitud, presión y tiempo de exposición.
¿Cómo se integra esta tecnología en una máquina para hacer bolsas?
Una maquina para hacer bolsas moderna incorpora módulos de sellado bolsas por ultrasonidos directamente en la línea de producción. El sistema reemplaza las mordazas calefactadas por unidades ultrasónicas que sellan el fondo y los laterales de cada bolsa. La integración elimina el humo y los olores asociados al termo-sellado. Los fabricantes obtienen soldaduras limpias y estéticamente superiores sin comprometer la resistencia mecánica del cierre.
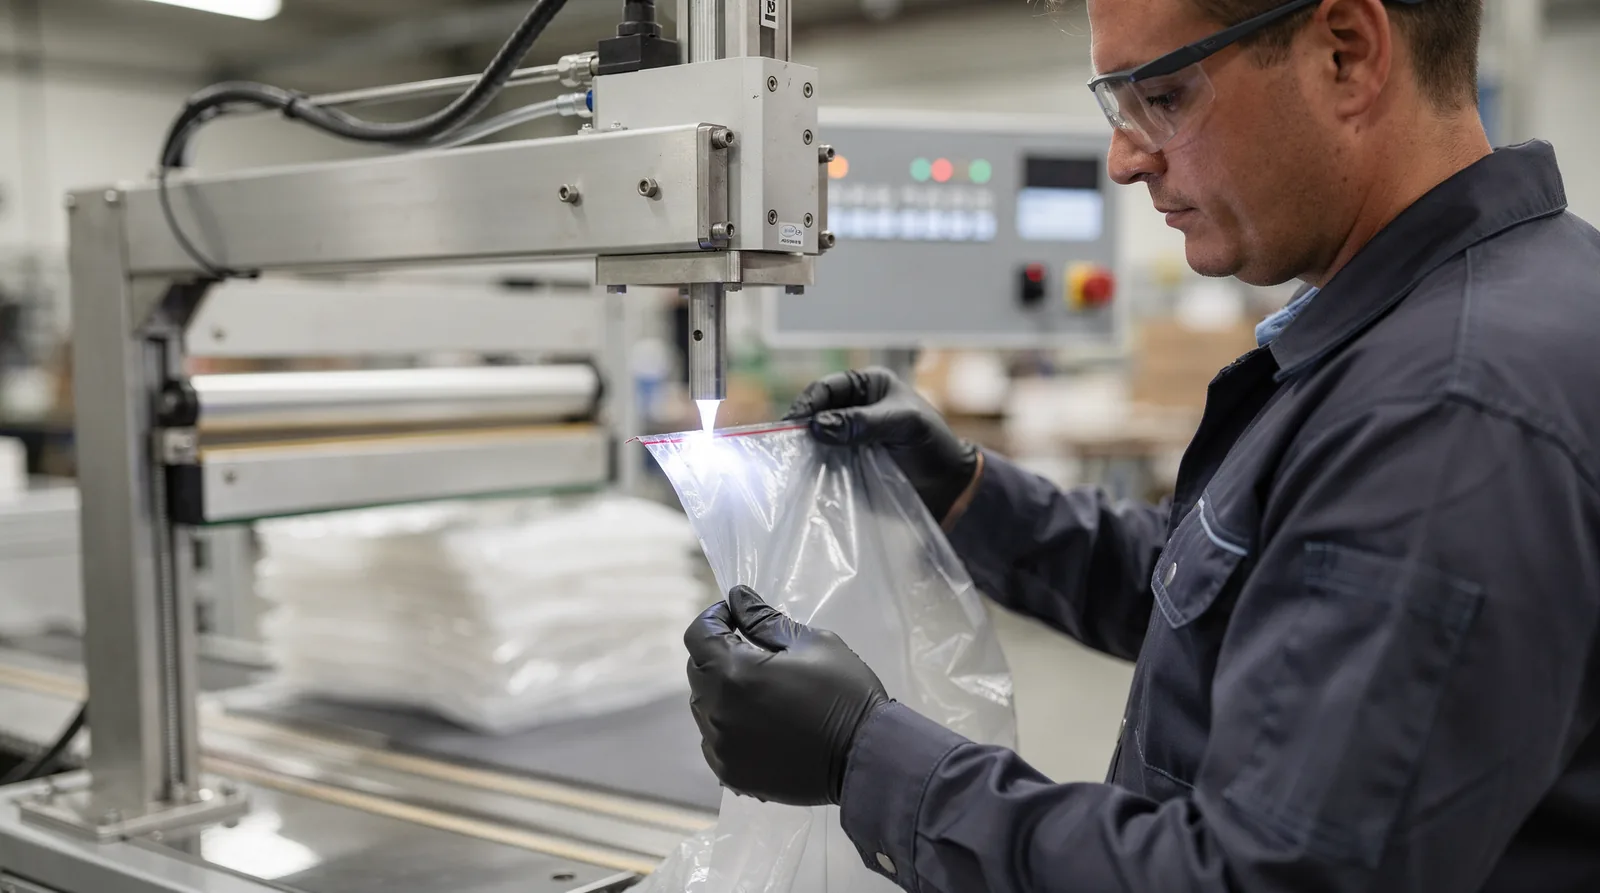
¿Cómo se compara con el termosellado térmico convencional?
El termosellado térmico convencional y la soldadura ultrasonidos difieren radicalmente en su principio de funcionamiento. El método térmico aplica calor continuo mediante resistencias o barras calefactoras para fundir y unir las capas de plástico. La soldadura por ultrasonidos genera calor solo en la interfaz de unión, lo que reduce el consumo energético y el riesgo de deformación del material circundante.
Esta diferencia fundamental produce resultados operativos muy distintos. El sellado por ultrasonido minimiza la carga sobre los componentes. El calor continuo del termosellado tradicional puede degradar el material con el tiempo. Los fabricantes que ignoran esta distinción enfrentan mayores tasas de rechazo y costes de reprocesamiento que erosionan los márgenes de producción.
¿Qué método ofrece mayor velocidad de producción?
La soldadura por ultrasonidos ofrece tiempos de ciclo rápidos y uniones fuertes cuando se optimiza adecuadamente. El termosellado térmico requiere ciclos de calentamiento y enfriamiento que alargan cada operación. Una maquina para hacer bolsas con tecnología soldadura ultrasónica integrada completa el sellado bolsas en fracciones de segundo, sin esperar a que las resistencias alcancen la temperatura objetivo.
¿Cómo afecta cada tecnología a la calidad del sellado?
El calor localizado del ultrasonido crea enlaces moleculares precisos entre piezas termoplásticas. El termosellado convencional distribuye el calor de forma menos controlada. Esto provoca variaciones en la resistencia de la unión y defectos estéticos que comprometen la integridad del empaque final. La generación controlada de calor en la interfaz elimina estos problemas y produce soldaduras consistentes lote tras lote.
¿Qué ventajas ofrece en eficiencia energética y reducción de merma?
La soldadura ultrasonidos concentra el calor exclusivamente en la interfaz de unión. Este principio reduce el consumo energético frente al termosellado continuo, que calienta zonas extensas sin necesidad. La generación controlada de calor mediante vibraciones de alta frecuencia crea enlaces moleculares precisos sin desperdiciar energía en el entorno de la pieza.
El ahorro energético proviene de un ciclo térmico radicalmente distinto. La tecnología soldadura por ultrasonidos elimina las fases de precalentamiento y enfriamiento prolongado. Los equipos de termosellado tradicional consumen electricidad de forma constante para mantener las mordazas a temperatura operativa. En contraste, el sistema ultrasónico activa la vibración solo durante fracciones de segundo en cada ciclo de sellado bolsas.
¿Por qué se reduce la merma en el arranque y parada de máquina?
La ausencia de inercia térmica evita el desperdicio de material. Una maquina para hacer bolsas con termosellado requiere purgar varios metros de film hasta alcanzar la temperatura correcta. El sistema ultrasónico sella desde el primer ciclo sin material de sacrificio. Cada parada y rearranque en líneas convencionales genera desperdicio; la soldadura por ultrasonidos suprime esa pérdida por completo.
¿Cómo impacta la precisión del proceso en los índices de rechazo?
La precisión reduce drásticamente los defectos estéticos y la resistencia irregular de las soldaduras. Los fabricantes que migran a esta tecnología eliminan los altos índices de rechazo asociados al sobrecalentamiento o la fusión incompleta. El control milimétrico de la energía entregada en cada punto de unión produce cordones homogéneos. La repetibilidad del proceso mantiene la calidad lote tras lote sin ajustes constantes del operario.
La automatización refuerza estas ventajas. La soldadura ultrasónica es rápida y se integra con facilidad en líneas de producción continua. Los ciclos medidos en milisegundos permiten velocidades de producción elevadas sin comprometer la integridad del sello. La combinación de bajo consumo energético, mínima generación de merma y alta velocidad transforma la rentabilidad operativa de cualquier planta de transformación de plásticos.
¿Qué materiales y diseños de unión son más adecuados?
La soldadura ultrasonidos une termoplásticos como PP, PVC, PE, PET y ABS. También procesa compuestos, tejidos, fieltro y película de plástico. La calidad final depende de tres factores: la selección del material, los parámetros del proceso y el diseño de la unión, según detalla el análisis de Soldadura ultrasónica: proceso, materiales y diseño.
Los plásticos semicristalinos exigen atención especial. Su comportamiento de soldadura difiere fundamentalmente del de los plásticos amorfos. Ignorar esta diferencia provoca uniones frágiles y rechazos costosos en líneas de sellado bolsas. Los ingenieros de producción deben configurar las juntas considerando esa distinción desde la fase de diseño.
¿Cómo influye el tipo de polímero en la soldadura ultrasónica?
Los termoplásticos amorfos transmiten la vibración de forma eficiente. Los semicristalinos absorben más energía antes de fundir. Esta característica obliga a ajustar la amplitud y la presión en cada tecnología soldadura. Un perfil de parámetros incorrecto degrada el material en la interfaz sin lograr la fusión molecular necesaria.
¿Qué geometría de unión ofrece mejores resultados?
El diseño del director de energía concentra la vibración en un punto preciso. Una junta mal dimensionada dispersa la energía y debilita la soldadura. La maquina para hacer bolsas que integra control preciso de recorrido y fuerza mantiene la repetibilidad del proceso incluso con geometrías exigentes.
La soldadura helicoidal por ultrasonidos, conocida como SONIQTWIST®, reduce la carga sobre los componentes. Este método resulta idóneo para piezas delicadas o ensambles donde la vibración lineal tradicional dañaría elementos internos. La tecnología aplica un movimiento torsional que genera calor solo en la zona de unión.
La extrusión de film soplado HDPE produce láminas con alta rigidez y resistencia al desgarro. Esas propiedades mecánicas facilitan la soldadura posterior porque el material responde de forma predecible a la vibración ultrasónica. Los transformadores que controlan la cristalinidad del film obtienen ventanas de proceso más amplias y tasas de rechazo menores.
¿Cómo integrar esta tecnología en una línea de producción de bolsas?
La integración de soldadura ultrasonidos en una línea de producción de bolsas comienza con la selección de una maquina para hacer bolsas compatible. Kingdom Machine CO.,LTD fabrica equipos de planta completa que admiten esta tecnología directamente. La empresa, con 50 empleados y sede en Wenzhou, Zhejiang, China, suministra extrusoras, impresoras y máquinas convertidoras diseñadas para incorporar módulos de sellado bolsas por ultrasonidos sin rediseños costosos.
El proceso de tecnología soldadura ultrasónica se automatiza con facilidad. La soldadura ultrasónica es rápida y fácil de automatizar, lo que permite su uso extendido en el ensamblaje de piezas plásticas. Esta característica reduce los tiempos de ciclo y eleva la capacidad de producción continua. Los fabricantes que postergan la actualización pierden competitividad frente a plantas que ya operan con ciclos de sellado más cortos y menor consumo energético.
¿Qué formatos de bolsa admiten el sellado por ultrasonidos?
Las máquinas de Kingdom Machine procesan bolsas de fondo, bolsas de basura y otros formatos comunes. La integración del módulo ultrasónico mejora la eficiencia del sellado en cada uno de estos productos. Los transformadores bolivianos y latinoamericanos obtienen así una solución versátil sin cambiar de proveedor de línea completa.
¿Cómo afecta la automatización ultrasónica a los tiempos de producción?
La automatización reduce los tiempos de ciclo de forma directa. Las líneas continuas equipadas con esta tecnología mantienen un flujo constante sin pausas por calentamiento de mordazas térmicas. La capacidad de producción aumenta porque el sistema ultrasónico sella en fracciones de segundo y no requiere tiempo de enfriamiento prolongado.
FAQ
What thermoplastics does ultrasonic welding work with?
PP, PVC, PE, PET, and ABS respond to ultrasonic welding, with amorphous plastics like ABS and PET offering predictable behavior.
How does ultrasonic welding differ from traditional heat sealing?
Ultrasonic welding generates heat from within the material, eliminating preheating times and reducing energy consumption compared to thermal sealing.
How is ultrasonic welding integrated into a plastic bag making machine?
A máquina para hacer bolsas de plástico replaces heated jaws with ultrasonic units that seal the bottom and sides of each bag directly on the production line.
Conclusión
La integración de la soldadura por ultrasonidos en la fabricación de bolsas plásticas elimina el desperdicio de material, reduce los índices de rechazo y acelera los tiempos de producción. El fabricante que evalúa esta tecnología debe verificar la compatibilidad de su línea con módulos ultrasónicos y seleccionar un proveedor de maquinaria que ofrezca equipos diseñados para incorporar este sistema sin rediseños costosos. La decisión de actualizar el proceso de sellado determina la competitividad futura de la planta.
Control de Espesor Film en Extrusoras de
Sistema de retroalimentación en bucle cerrado para monitorear y corregir el espesor de película en tiempo real. Optimiza producción y reduce costos.
Importancia del Lavado Plástico en el Reciclaje
El lavado y secado de plástico eliminan contaminantes, garantizando materia prima de alta calidad para la extrusión y producción eficiente.
Calibración Extrusora de Film Soplado: Guía Práctica
Aprenda a calibrar extrusoras de film soplado ajustando temperatura, velocidad y presión. Logre uniformidad y calidad constante en la producción.
Máquina Bolsas Cremallera: Máquinas para Bolsas con Cremallera: Guía
Máquina para bolsas con cremallera CW-Z. Equipo servoaccionado automático con sellado lateral y cierre ultrasónico. Trabaja con PE, PP y multicapas.